Artykuł sponsorowany
Jak magazyn blach i kooperacja porządkują zlecenie obróbki metalu od startu do odbioru
Zakłady produkcyjne z sektorów motoryzacyjnego, budowlanego i energetycznego regularnie zlecają wykonanie wieloelementowych partii detali metalowych. Wymagają one przeprowadzenia złożonej sekwencji operacji obróbczych na jednym materiale bazowym. Konieczność połączenia precyzyjnego cięcia laserowego, dokładnego gięcia na prasach krawędziowych oraz finalnego wykończenia powierzchni rodzi wyzwania logistyczne. Rozproszenie odpowiedzialności za te etapy pomiędzy kilku niezależnych podwykonawców zwiększa ryzyko błędów komunikacyjnych i powoduje niepotrzebne przestoje. Przekazanie koordynacji całego przepływu zlecenia jednemu wykonawcy rozwiązuje problem dostaw materiałowych. Zintegrowane podejście pozwala zachować ścisłą kontrolę nad specyfikacją techniczną od momentu weryfikacji surowca aż po ostateczny odbiór gotowych elementów.
Magazyn blach i wczesna kontrola parametrów
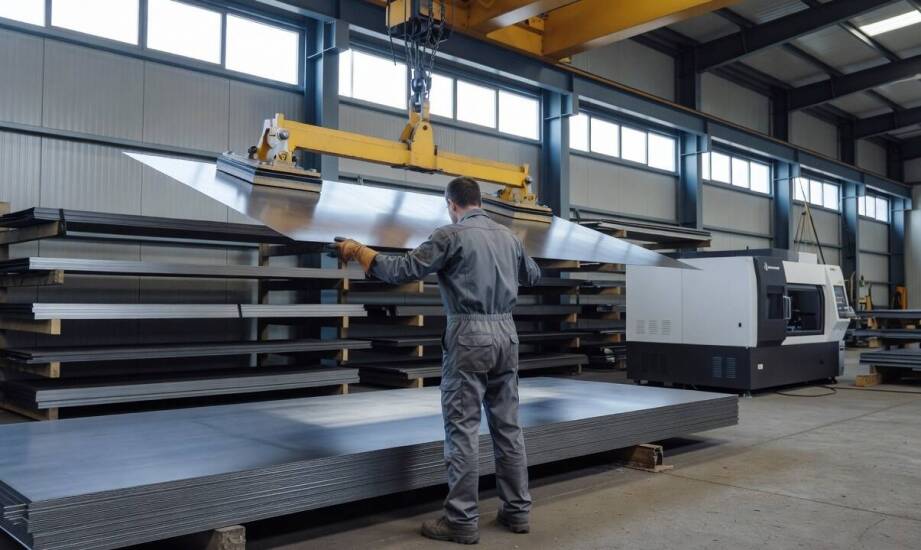
Posiadanie własnego zaplecza magazynowego przez wykonawcę zmienia dynamikę realizacji zamówień. Bezpośredni dostęp do szerokiego asortymentu blach konstrukcyjnych, kwasoodpornych czy aluminiowych drastycznie skraca czas uruchomienia produkcji. Zlecenie cięcia i gięcia rozpoczyna się natychmiast, bez długotrwałego oczekiwania na zewnętrzny transport surowca. Uniezależnienie się od harmonogramów zewnętrznych dostawców ułatwia planowanie pojedynczych prototypów oraz długich serii produkcyjnych. Nowoczesne obiekty wykorzystują zautomatyzowane systemy składowania, co optymalizuje przestrzeń zakładową i pozwala błyskawicznie pobrać właściwy arkusz na stół roboczy maszyn CNC.
Zanim materiał trafi pod głowicę lasera, przechodzi skrupulatną weryfikację gatunku, grubości oraz rzeczywistego formatu. Wczesna kontrola parametrów wejściowych stanowi nienaruszalny fundament prawidłowej obróbki mechanicznej. Sprawdzenie właściwości fizycznych arkusza na samym początku procesu ogranicza konieczność wprowadzania kosztownych korekt podczas późniejszego gięcia detali CNC. Niewłaściwy lub niejednorodny gatunek stali całkowicie zmienia sprężystość materiału na prasie krawędziowej, prowadząc do odchyleń od zadanych kątów. Weryfikacja eliminuje również problemy z zachowaniem odpowiedniego promienia gięcia w grubszych przekrojach. Precyzyjne dopasowanie certyfikowanego surowca do dokumentacji projektowej bezpośrednio przekłada się na mniejszą liczbę odrzutów poprodukcyjnych. Technologia CNC bazuje na powtarzalności ruchów, dlatego stabilność zachowania materiału odgrywa kluczową rolę w utrzymaniu wysokiej jakości krawędzi.
Organizacja obróbki CNC i zewnętrznej kooperacji
Wewnątrz zakładu wytwórczego utrzymuje się te operacje, które bezpośrednio decydują o ostatecznej precyzji wymiarowej detali. Cięcie laserowe blach oraz zaawansowane gięcie wymagają pełnego nadzoru technologicznego na miejscu. Wykrawanie metali również pozostaje w wewnętrznym cyklu produkcyjnym, ponieważ wymaga zsynchronizowanego oprogramowania sterującego oraz maszyn dysponujących odpowiednio dużymi stołami roboczymi. Skoncentrowanie tych procesów w jednym parku maszynowym skraca drogi transportu międzyoperacyjnego i ogranicza ryzyko uszkodzeń mechanicznych półfabrykatów. Zintegrowane formowanie arkuszy pozwala technologom zachować stały nadzór nad powtarzalnością geometrii w całej zaplanowanej serii produkcyjnej.
Po zakończeniu obróbki mechanicznej elementy trafiają do operacji wykończeniowych, które wymagają odmiennej infrastruktury oraz spełnienia rygorystycznych norm środowiskowych. Zabezpieczenie antykorozyjne, malowanie proszkowe czy cynkowanie galwaniczne przechodzą najczęściej do zaufanej kooperacji. Spółka Laser-Stal z powodzeniem organizuje ten pełny przepływ zlecenia, łącząc własne zaplecze magazynowe i maszynowe z siecią sprawdzonych partnerów powierzchniowych. W efekcie zintegrowana obróbka metali w Koninie funkcjonuje jako centralny węzeł zarządzania całym procesem wytwórczym. Zdejmuje to z inwestora obowiązek poszukiwania kolejnych podwykonawców. Tak zorganizowany system wspiera zakłady z Wielkopolski i okolic, dostarczając gotowe do montażu pakiety części. Delegowanie operacji chemicznych i lakierniczych na zewnątrz przy jednoczesnej twardej koordynacji logistyki pozwala utrzymać ciągłość dostaw bez utraty weryfikowalnej jakości.
Utrzymanie jednego punktu kontaktowego dla wieloetapowego zlecenia usprawnia obieg kluczowych informacji między inwestorem a halą produkcyjną. Wymagania techniczne, specyfikacje materiałowe i ewentualne modyfikacje projektowe docierają bezpośrednio do głównego koordynatora. Taki układ skutecznie eliminuje ryzyko utraty ważnego kontekstu, które często występuje przy przekazywaniu dokumentacji między kilkoma niezależnymi wykonawcami. Skoncentrowana struktura zarządzania wspiera rygorystyczną kontrolę jakości na każdym kroku, od przyjęcia blachy z magazynu po odbiór ostatecznie pomalowanego komponentu. Umożliwia to inżynierom błyskawiczną reakcję na wszelkie nieścisłości wymiarowe i stabilizuje zaplanowane terminy wysyłki.
Spójny model produkcji odpowiada na rygorystyczne wymagania stawiane przez gałęzie przemysłu ciężkiego i precyzyjnego. W sektorze motoryzacyjnym, w którym liczy się perfekcyjna powtarzalność tysięcy identycznych elementów, centralizacja zarządzania surowcem minimalizuje odchylenia kształtu. Branża budowlana docenia z kolei możliwość szybkiego wycinania potężnych elementów konstrukcyjnych z gotowych, wielkoformatowych arkuszy pobieranych z regałów. Energetyka i infrastruktura zyskują natomiast bezproblemowy dostęp do certyfikowanych stali kwasoodpornych i płynną organizację nałożenia powłok ochronnych. Zbudowanie czytelnego przepływu materiału od startu maszyny aż po odbiór końcowy stanowi dzisiaj absolutną podstawę niezawodnego łańcucha dostaw dla nowoczesnych montowni.
Kategorie artykułów
Polecane artykuły
Korzyści z prowadzenia uproszczonej księgowości przez ekspertów.
Puzzle 300 elementów - jak wpływają na rozwój zdolności manualnych?

Jakie parametry ściernicy tarczowej decydują o pracy na aluminium i stali nierdzewnej?