Artykuł sponsorowany
Kiedy znakowanie elektropisem daje czytelny i trwały ślad na metalu
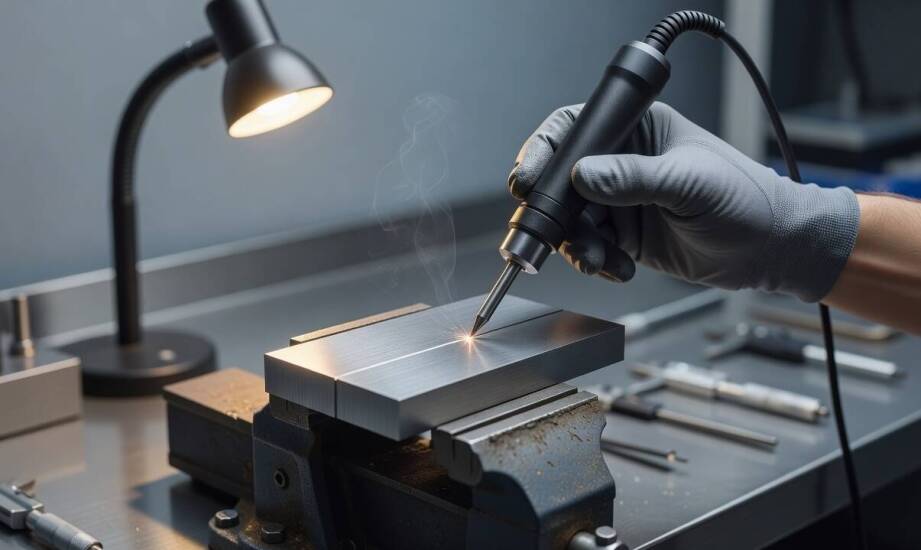
W warsztatach przemysłowych, narzędziowniach i serwisach motoryzacyjnych tradycyjne etykiety samoprzylepne naklejane na wyposażenie szybko tracą przyczepność. Dzieje się tak pod wpływem wszechobecnego oleju maszynowego, wysokiej temperatury oraz mechanicznego ścierania podczas pracy. Brak czytelnego oznaczenia utrudnia ewidencję sprzętu, spowalnia procesy kontroli jakości i uniemożliwia śledzenie historii kalibracji przyrządów. Trwały ślad bezpośrednio na metalu staje się wtedy jedynym sposobem na pewną identyfikację elementów eksploatacyjnych. Rozwiązaniem tego problemu w zakładach produkcyjnych jest wykorzystanie kontrolowanego zjawiska fizycznego, które pozwala nanieść nieścieralne sygnatury na przewodzący materiał roboczy.
Jak powstaje trwały ślad na powierzchni metalu?
Odpowiednio dobrany elektropis wykorzystuje lokalne oddziaływanie łuku elektrycznego bezpośrednio na powierzchnię obrabianego detalu. Prąd przepływa pomiędzy ostrą końcówką roboczą a materiałem bazowym, powodując mikroskopijne wypalenie wierzchniej warstwy bez naruszania wewnętrznej struktury nośnej. Proces ten opiera się na iskrzeniu punktowym i nie wymaga silnego dociskania narzędzia przez operatora. Znak powstaje wyłącznie na metalach swobodnie przewodzących prąd elektryczny, do których zalicza się stal węglowa, stopy aluminium, mosiądz oraz surowe żeliwo.
Najwyższą ostrość wypalanych liter i cyfr uzyskuje się na gładkich, starannie wyczyszczonych oraz całkowicie suchych płaszczyznach. Wszelkie grube powłoki lakiernicze, nawarstwienia rdzy, tlenków lub silna chropowatość blokują przepływ ładunków i uniemożliwiają wygenerowanie płynnego śladu. Kształt znakowanego elementu również odgrywa ważną rolę technologiczną. Na detalach o mocno skomplikowanej geometrii lub bardzo wąskich krawędziach stabilne prowadzenie urządzenia bywa utrudnione. Przed przystąpieniem do opisywania części warto usunąć ze stali resztki chłodziwa oraz smarów, co natychmiast poprawia ciągłość łuku elektrycznego i zapobiega powstawaniu nieestetycznych odprysków dookoła grawerunku.
Regulacja parametrów urządzenia i zakładowa ewidencja
Głębokość wnikania w materiał oraz czytelność znakowania zależą bezpośrednio od parametrów zasilania, średnicy użytej elektrody i nastaw regulatora mocy. Przemysłowe znakowarki zasilane są najczęściej standardowym napięciem sieciowym rzędu 230 V. Urządzenia te posiadają wbudowany potencjometr lub skokowy przełącznik w przedziale od zera do dziesięciu, co pozwala stopniowo dopasowywać intensywność generowanych wyładowań do twardości stali. Zastosowanie wymiennych elektrod wolframowych o średnicach rzędu 1,2 do 2,0 milimetra umożliwia precyzyjne dobranie grubości linii do formatu opisywanej części.
Wyższe ustawienia poboru mocy dają wyraźniejszy, zauważalnie głębszy rowek, lecz jednocześnie znacznie przyspieszają nagrzewanie się całego układu roboczego. W praktyce serwisowej operator testuje parametry na próbce materiału, aby uzyskać trwały napis przy minimalnym ryzyku termicznego uszkodzenia sprzętu. Jako hurtownia Pronar D. Kawka dostarczamy wyposażenie pomagające sprawnie zintegrować oznaczanie z wewnątrzzakładową kontrolą przepływu narzędzi. Nowe klucze, uchwyty tokarskie i sprawdziany otrzymują zakodowane numery już podczas weryfikacji odbiorczej w magazynie. Wykonanie takiego oznaczenia zajmuje zaledwie kilkanaście sekund i nie wymusza transportu ciężkich podzespołów na stacjonarne stanowiska obróbcze.
Zasady bezpiecznej pracy i docelowe zastosowanie technologii
Stabilne zamocowanie detalu na uziemionej płycie nośnej oraz regularna kontrola stanu izolacji przewodów to podstawowe wymogi bezpieczeństwa przy operowaniu łukiem elektrycznym. Podczas wypalania znaków pracownik ma obowiązek nosić okulary ochronne wyposażone w odpowiedni filtr, ponieważ intensywne iskrzenie emituje szkodliwe dla ludzkiego wzroku promieniowanie ultrafioletowe. Po wykonaniu dłuższej serii opisów ewidencyjnych metalowa głowica bezwzględnie wymaga kilkuminutowych przerw na oddanie zakumulowanego ciepła. System należy odciąć od zasilania zaraz po zakończeniu zmiany, aby uchronić transformator przed przepaleniem.
Ręczne opisywanie surowych metali sprawdza się doskonale tam, gdzie nowoczesne kody kreskowe ulegają zniszczeniu pod wpływem czynników chemicznych. Technologia ta pozwala błyskawicznie zabezpieczyć mienie warsztatowe i skrócić czas inwentaryzacji rozproszonego sprzętu. W procedurach wymagających mikrometrowej precyzji, zautomatyzowanego znakowania seryjnego albo głębokiego żłobienia form wtryskowych, inżynierowie wybierają plotery laserowe lub znakowarki mikroudarowe. Wykorzystanie poręcznych elektrod pozostaje jednak najtańszą i najbardziej elastyczną formą identyfikacji wyposażenia technicznego we wszystkich gałęziach przemysłu maszynowego.
Kategorie artykułów
Polecane artykuły
Korzyści z prowadzenia uproszczonej księgowości przez ekspertów.
Puzzle 300 elementów - jak wpływają na rozwój zdolności manualnych?

Jakie parametry ściernicy tarczowej decydują o pracy na aluminium i stali nierdzewnej?